


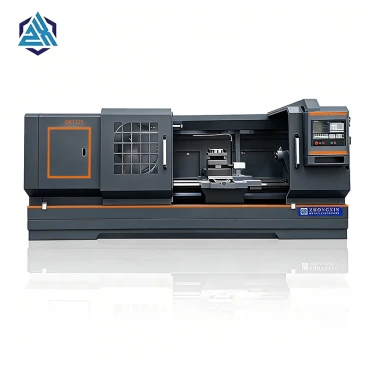
Centro de usinagem de pórtico
Recursos de máquinas-ferramenta
1. Cama – Mesa de trabalho
Os principais componentes, incluindo a base, a mesa de trabalho, a coluna, a viga transversal, a sela e o cabeçote do fuso, são fabricados com ferro fundido de alta-resistência e tecnologia de fundição em areia de resina. Esses componentes são otimizados por meio de software CAD 3D, apresentando nervuras dispostas racionalmente para aumentar a rigidez e a resistência. A máquina adota uma estrutura de pórtico-de leito fixo. A coluna e a viga transversal formam uma estrutura integrada, enquanto a mesa de trabalho se move ao longo do eixo X-na cama. As colunas são fixadas em ambas as extremidades da base, e o cabeçote do fuso se move verticalmente ao longo do eixo Z-na viga transversal montada entre as colunas.
Guias da cama: utilize guias de rolos lineares-importados para serviços pesados, garantindo excelente retenção de precisão, alta sensibilidade e precisão da mesa de trabalho e desempenho superior do servo-drive. Eles oferecem alta capacidade de carga, excelente amortecimento de vibrações durante o corte, o que melhora o desempenho geral da máquina, aumenta a precisão e sua estabilidade-de longo prazo e prolonga a vida útil da máquina.
Acionamento do eixo-X: um servo motor, conectado por meio de um redutor planetário (para modelos de eixo-X acima de 3 metros), aciona um parafuso de esfera pré-tensionado. Este mecanismo move a mesa de trabalho para frente e para trás na base, fornecendo movimento de alimentação no eixo X-. O pré-tensionamento do parafuso aumenta a rigidez do conjunto do parafuso.
2. Viga transversal
As guias da viga transversal empregam um layout cruzado verticalmente, proporcionando excelentes propriedades mecânicas. Esse projeto melhora significativamente a precisão e a rigidez do corte, garante rigidez suficiente à flexão e à torção da viga transversal, permitindo que a máquina lide com operações-de corte pesadas.
Guias de vigas cruzadas: utilize guias de rolos lineares{0}}importados para serviços pesados, conhecidos por sua excelente retenção de precisão. Eles são adequados para cortes de alta-potência e garantem uma operação estável.
Acionamento do eixo Y-: um servo motor aciona um parafuso esférico, que move a sela para a esquerda e para a direita ao longo da viga transversal, fornecendo movimento de alimentação do eixo Y-.
3. Cabeçote do fuso
O cabeçote do fuso adota uma estrutura de aríete com guias lineares. O eixo Z-utiliza quatro guias, proporcionando excelente absorção de vibração e garantindo corte estável durante a operação.
Acionamento do eixo Z-: um servo motor aciona um parafuso esférico, que move o cabeçote do fuso para cima e para baixo na sela, fornecendo movimento de avanço do eixo-Z. O servo motor do eixo Z-está equipado com um freio automático que aciona durante a perda de energia, travando o eixo do motor para evitar movimento.
Conjunto do Fuso: Fabricado em fábrica especializada em Taiwan, garantindo alta precisão e desempenho. A fixação da ferramenta é obtida por meio de molas de disco no fuso, aplicando tensão por meio de um mecanismo de garra de quatro-dedos no pino de tração do porta-ferramenta, fixando a ferramenta firmemente dentro do cone do fuso. A máquina possui uma função de orientação do fuso.
4. Sistema Pneumático
Usado principalmente para fixação/desfixação de ferramentas, centralização do fuso por meio de-ar e jato de ar para vedação da ponta do fuso.
5. Proteção da máquina
As guias do leito do eixo-X são protegidas por tampas telescópicas de aço inoxidável.
As guias da viga transversal do eixo Y-são protegidas por tampas do tipo-fole.
Toda a máquina é totalmente fechada para conter cavacos e respingos de líquido refrigerante, garantindo um ambiente de trabalho seguro e confortável para o operador.
6. Sistema de Lubrificação
Os rolamentos dos três eixos são lubrificados com graxa.
Todos os conjuntos de fusos de esferas são lubrificados automaticamente com óleo.
As guias para todos os três eixos possuem pontos de lubrificação automática. O lubrificante é distribuído aos pares de guias, com o ciclo de lubrificação controlado automaticamente pelo sistema CNC.
7. Sistema de balanceamento
Utiliza um cilindro de balanceamento de nitrogênio-sobre-óleo para garantir o movimento estável do cabeçote do fuso. Um cilindro hidráulico é usado para desapertar a ferramenta, enquanto as molas prato fornecem a força de fixação para o dispositivo automático de fixação da ferramenta.
8. Sistema de resfriamento
O aríete do fuso possui capacidade de refrigeração externa da ferramenta em sua ponta. O líquido refrigerante normalmente não é-corrosivo, como emulsão ou óleo mineral leve.
9. Sistema de remoção de cavacos
Os cavacos gerados na mesa de trabalho são transportados por transportadores helicoidais em ambos os lados da base para um transportador do tipo-montado na parte frontal-de corrente.
10. Trocador de calor do gabinete elétrico
O trocador de calor selado evita a troca de ar entre o interior e o exterior do gabinete, bloqueando efetivamente a umidade, a névoa de óleo e a poeira. É compacto, leve e requer manutenção simples.
Ar condicionado do gabinete elétrico (opcional): Um refrigerador de gabinete dedicado (ar condicionado) pode ser instalado com base nas condições ambientais externas. Possui controle eletrônico de temperatura (±1 grau), mantendo uma temperatura constante dentro do gabinete, controlando o calor e fornecendo desumidificação para prolongar a vida útil dos componentes eletrônicos.
11. Estrutura do compartimento de ferramentas (padrão)
A máquina é equipada com um trocador de ferramentas confiável do tipo braço de ferramenta de 24-fabricados em Taiwan (tipo came de disco), oferecendo tempos de troca de ferramenta curtos.
Cadeia-Type Tool Magazine (opcional): oferece capacidade para 40-ferramentas. Ele apresenta um trocador de ferramentas automático de-braço duplo com mecanismo acionado por-câmara e motorizado-para velocidade e estabilidade. Inclui um armazenamento de recipiente de ferramentas de grande capacidade, acionado por um motor e mecanismo de posicionamento de came cilíndrico para alta estabilidade.
12. Resfriador de óleo do eixo (opcional)
Um resfriador de óleo opcional-controlado por temperatura constante evita que o crescimento térmico do fuso afete a precisão da usinagem. Ele melhora a precisão e a eficiência da usinagem, evita o deslocamento central do fuso ou a deformação térmica, prolonga a vida útil da máquina, estabiliza a pressão do óleo, evita vibrações do óleo e opera com baixo ruído.
13. Controle de qualidade da máquina
O controle de qualidade é implementado através de processos de produção padronizados e atenção profissional aos detalhes. Desde a usinagem de fundição até a montagem final, cada etapa segue padrões rigorosos e profissionais. Cada procedimento de montagem, cada operação de raspagem manual e até mesmo o aperto de cada parafuso refletem a capacidade de fabricação profissional. Um sistema de gestão da qualidade do produto e um sistema de responsabilidade por problemas estão em vigor, garantindo que cada máquina atenda aos principais padrões do mercado.
Especificações:
|
Categoria |
Item |
Especificação |
|
Mesa de trabalho |
Tamanho da mesa |
2200mm x 1300mm |
|
Carga máxima da mesa |
3 toneladas (3.000 kg) |
|
|
Faixa de trabalho |
X-Deslocamento do eixo |
2.000 milímetros |
|
Y-Deslocamento do eixo |
1600 milímetros |
|
|
Curso do eixo-Z |
700 milímetros |
|
|
Largura do pórtico |
1650 milímetros |
|
|
Fuso |
Faixa de velocidade |
8.000 rpm |
|
Potência máxima do motor do fuso |
15 kW |
|
|
Ponta do fuso até a tabela Mín./Máx. Distância |
65 - 765 milímetros |
|
|
Afunilamento do fuso |
BT40 / Cat 40 (com pino de tração de 150 mm) |
|
|
Sistema Servo |
Torque do motor de 3 eixos |
35/18/18 Nm |
|
Sistema de alimentação |
Travessia Rápida |
Eixo-X: 18 m/min |
|
Eixo Y-: 18 m/min |
||
|
Eixo Z-: 18 m/min |
||
|
Taxa máxima de avanço de corte |
10.000 mm/min |
|
|
Precisão |
Precisão de posicionamento |
Eixo-X: ±0,005/300mm |
|
Eixo Y-: ±0,005/300mm |
||
|
Eixo Z-: ±0,005/300mm |
||
|
Repetibilidade |
Eixo-X: ±0,005 mm |
|
|
Eixo Y-: ±0,005 mm |
||
|
Eixo Z-: ±0,005 mm |
||
|
Ferramentas |
Máx. Diâmetro da ferramenta (adjacente/sem ferramenta adjacente) |
Ø150 mm / Ø250 mm |
|
Máx. Comprimento da ferramenta |
350 milímetros |
|
|
Máx. Peso da ferramenta |
20kg |
|
|
Tempo de troca da ferramenta-para{1}}a troca da ferramenta |
3,5 segundos |
|
|
Utilitários |
Requisito de pressão de ar |
5 - 7 kgf/cm² (aproximadamente. 0.49 - 0.69 MPa) |
|
Dimensões Gerais |
Dimensões da máquina (C x L x A) |
5850 mm x 3570 mm x 3400 mm |
Lista de componentes principais:
|
Não. |
Configuração padrão |
Especificação/Nome |
Origem / Marca |
|
1 |
Sistema de controle |
SYNTEC 22MA-4 (tudo-em um) |
Taiwan/SYNTEC |
|
2 |
Fuso Mecânico |
Acionado por correia-, BT40-Ø150 |
Taiwan/Okada |
|
3 |
Parafuso de esfera do eixo X- |
R50-12 |
Taiwan/HIWIN |
|
4 |
Parafuso de esfera do eixo Y- |
R50-12 |
Taiwan/HIWIN |
|
5 |
Parafuso de esfera do eixo Z- |
R50-12 |
Taiwan/HIWIN |
|
6 |
Guia linear do eixo X- |
Guia de rolo para serviço pesado-de 45 mm, 8 blocos |
Taiwan/HIWIN |
|
7 |
Guia linear do eixo Y- |
Guia de rolo para serviço pesado-de 45 mm, 4 blocos |
Taiwan/HIWIN |
|
8 |
Guia linear do eixo-Z |
Guia para serviço pesado-com revestimento B em turcite- |
Máquina-ferramenta combinada |
|
9 |
Rolamentos de parafuso de três{0}}eixos |
X: 4072; Y/Z: 3062 |
Japão/NSK ou NACHI |
|
10 |
Parafuso Porca-de pré-tensão |
YSR |
Taiwan/Yinsh |
|
11 |
Sistema de balanceamento do eixo-Z |
Sistema de balanceamento |
Wuxi/Huajin |
|
12 |
Sistema centralizado de lubrificação automática |
Tipo Volumétrico |
Hegu |
|
13 |
Sistema Pneumático |
- |
Taiwan/AirTAC |
|
14 |
Sistema de iluminação |
Lâmpada de trabalho |
Guangdong |
|
15 |
Cilindro de fixação de ferramenta |
Tipo de impulso |
Taiwan/AirTAC |
|
16 |
Trocador de calor de gabinete elétrico |
Tipo de circulação |
Taiwan-financiado |
|
17 |
Protetor Interno (Tampa Telescópica) |
Capacete de aço tipo telescópico |
Indústria Pesada de Zhongxin |
|
18 |
Gabinete completo |
Gabinete completo (cor de fábrica) |
Indústria Pesada de Zhongxin |
|
19 |
Sistema de remoção de cavacos |
Dois-parafusos um-transportador de corrente |
Indústria Pesada de Zhongxin |
|
20 |
Resfriador de óleo* |
- |
Financiado-por Taiwan (opcional) |
|
21 |
Disco-Revista de ferramentas de tipo |
24 ferramentas, tipo braço |
Taiwan / Okada ou Shoulun |
|
Observação:Em caso de falta de componente, o mesmo será substituído por um substituto de mesma especificação, grau igual ou superior e marca equivalente. *denota item opcional. |
|||
Introdução às funções de usinagem padrão:
|
Não. |
Função (Inglês) |
Descrição |
|
1 |
Número de caminhos de controle |
1 |
|
2 |
Total Máximo de Eixos Controlados (Servo + Fuso) |
6 |
|
Servo Eixos Máximos Controlados |
5 |
|
|
Fusos máximos controlados |
1 |
|
|
3 |
Eixos Controlados Simultaneamente |
4 |
|
4 |
Unidade de exibição |
LED colorido de 10,4" |
|
5 |
Controle Servo HRV |
Servocontrole de alta-velocidade e{1}}precisão |
|
6 |
Capacidade do Programa |
512K (1280m) |
|
7 |
Link de E/S i |
1024 / 1024 |
|
8 |
Backup automático de dados |
Backup de dados de máquinas-ferramenta |
|
9 |
Editar/executar cartão de memória |
DNC / Usinagem On-line |
|
10 |
Gerenciamento de pastas de programas |
Funções para utilização de programas macro e programas de usinagem |
|
11 |
Rosqueamento rígido-de alta velocidade FSSB |
Reduz o tempo e o erro de rosqueamento rígido |
|
12 |
Compensação de folga inteligente |
Compensação de folga |
|
13 |
Controle de eixo PMC |
Usado quando o magazine de ferramentas é do tipo servo-acionado |
|
14 |
Transmissão de dados via Ethernet incorporada |
Função de transmissão de dados via Ethernet |
|
15 |
Transferência de programa de USB para cartão CF |
Função de transmissão de dados |
|
16 |
Servo Guia Companheiro |
Otimização servo |
|
17 |
Medidor de carga inteligente de fuso |
Monitora a corrente do fuso e outros status |
|
18 |
Controle de contorno AI |
Controle ideal de velocidade e aceleração com previsão-adiante |
|
19 |
Controle de tolerância suave |
Determina a velocidade de usinagem apropriada através da tolerância comandada |
|
20 |
Sobreposição Inteligente |
Reduz o tempo do ciclo de usinagem da peça |
|
21 |
Controle HRV do fuso |
Servocontrole de alta-velocidade e{1}}precisão |
|
22 |
Conversão Polegada/Métrica |
Conversão de unidades de máquinas-ferramenta |
|
23 |
Controle HRV2 |
Servocontrole de alta-velocidade e{1}}precisão |
|
24 |
Controle HRV3 |
Servocontrole de alta-velocidade e{1}}precisão |
|
25 |
SYNTEC 22MA-4 tudo-em um |
Ajuste de servo para usinagem de alta-velocidade e{1}}precisão em pouco tempo |
|
26 |
Engrenagem de alimentação flexível |
DMR Arbitrário |
|
27 |
Menor incremento de comando (0,0001 mm, 0,0001 graus, 0,00001 polegada) |
Unidade mínima do sistema |
|
28 |
Imagem espelhada |
Para cada eixo |
|
29 |
Retração de Rosqueamento Rígido |
Retração de rosqueamento rígido |
|
30 |
Registro de buffer |
Buffer de dados do sistema |
|
31 |
Posicionamento (Orientação do Fuso) |
Função de posicionamento do fuso para rosqueamento e troca de ferramenta |
|
32 |
Interpolação Linear |
Função de usinagem linear |
|
33 |
Interpolação Circular |
Função de usinagem circular |
|
34 |
Interpolação Helicoidal |
Função de usinagem helicoidal |
|
35 |
Corte de rosca, alimentação síncrona |
Corte de rosca, avanço síncrono |
|
36 |
Rolagem do Eixo Rotativo |
Rolagem do eixo rotativo |
|
37 |
Chanfrar/Canto R em Qualquer Ângulo |
Chanfrar/Canto R em qualquer ângulo |
|
38 |
Ciclos Fixos para Perfuração |
Ciclos fixos para perfuração |
|
39 |
Configuração do ponto de referência sem cão |
Configuração do ponto de referência sem cão |
|
40 |
Substituição automática de canto |
Controle automático de substituição de avanço nos cantos |
|
41 |
Dimensionamento |
Dimensionamento |
|
42 |
Seleção de Plano |
G17, G18, G19 |
|
43 |
Imagem espelhada programável |
Imagem espelhada programável para cada eixo |
|
44 |
Bloco Único |
Execução do programa em blocos únicos |
|
45 |
Reinicialização do programa |
Reinicie após interrupção temporária do programa |
|
46 |
Compensação do diâmetro da ferramenta/raio da ponta |
Compensação de parâmetros de ferramenta |
|
47 |
Gerenciamento da vida útil da ferramenta |
Gerenciamento da vida útil da ferramenta |
|
48 |
Gerenciamento estendido da vida útil da ferramenta |
Gerenciamento estendido da vida útil da ferramenta |
|
49 |
Compensação de folga |
Função de compensação de folga do eixo da máquina |
|
50 |
Rastreamento de posição |
Rastreamento de posição |
|
51 |
Detecção de carga anormal |
Detecção de carga anormal para cada eixo |
|
52 |
Interruptor de posição |
Função de proteção do programa |
|
53 |
Edição em segundo plano |
Edição de programa possível no modo de edição |
|
54 |
Função de exibição em vários-idiomas |
10 idiomas de interface de operação do sistema |
|
55 |
Função de auto-diagnóstico |
Monitora o status da máquina-ferramenta |
|
56 |
Função de Ajuda |
Ver alarmes do sistema |
|
57 |
Nanointerpolação |
Nano interpolação |
|
58 |
Sistema de Coordenadas de Trabalho |
G52 ~ G59 |
|
59 |
Comando Absoluto/Incremental |
Pode ser misturado no mesmo bloco |
|
60 |
Diagnóstico de falhas |
Verifica as condições atuais de falha da máquina-ferramenta |
|
61 |
Tela limpa |
Limpeza de tela manual ou automática |
|
62 |
Monitoramento do consumo de energia |
Monitora o consumo de energia da máquina-ferramenta |
Condições do ambiente de trabalho da máquina-ferramenta:
Fonte de alimentação CA trifásica-: 380 V ±10% ~ 15%; 50Hz ±1Hz. Cabo de alimentação principal: 8mm² ou maior. Fio de aterramento: 8mm² ou maior.
Temperatura ambiente: 8 ~ 40 graus.
Umidade Relativa: Menor ou igual a 80%.
Mantenha-se afastado de fontes de luz fortes, fontes de vibração e fontes de calor. Mantenha-se afastado de geradores-de alta frequência, equipamentos de descarga, máquinas de solda, etc., para evitar interferências elétricas que possam causar falhas no sistema NC da máquina.
Tabela de óleos e graxas recomendados:
|
Parte de lubrificação |
Quantidade |
Lubrificante Recomendado |
|
Notas |
|
|
Temperatura ambiente. 10~40 graus |
Temperatura ambiente. 5~10 graus |
||||
|
Parafusos de esfera |
Lubrificação com óleo |
2-4 litros |
Óleo Maneira #68 |
Óleo Maneira #32 |
1. Verifique e reabasteça diariamente antes da operação ou quando um alarme aparecer. |
|
Lubrificação com graxa |
0,7-0,8 litros |
Graxa de lítio #000 |
2. Mude o tipo de óleo para baixas temperaturas. |
||
|
3. Para cartuchos de graxa, a marca deve corresponder ao fabricante do lubrificador. |
|||||
|
Unidade de resfriamento de fuso e parafuso |
Resfriador de água |
15-35 litros |
Anticongelante BASF G48 (nenhum outro meio permitido) |
- |
1. Verifique e reabasteça o anticongelante/óleo diariamente antes da operação ou quando um alarme aparecer. |
|
Resfriador de óleo |
20-40 litros |
Grande Muralha sem{0}} óleo de fuso |
Grande Muralha sem{0}} óleo de fuso |
2. Mude o tipo de óleo para baixas temperaturas. |
|
|
Estação Hidráulica |
25 litros |
Óleo Hidráulico HM #32 |
Óleo Hidráulico HM #20 |
1. Verifique diariamente antes da operação; troque o óleo anualmente. |
|
|
Cilindro de reforço |
0,1-0,2 litros |
Óleo Hidráulico #32 |
Óleo Hidráulico #20 |
1. Verifique diariamente antes da operação; reabasteça quando o copo de óleo estiver apenas 1/3 cheio. |
|
|
Fluido de corte |
100-350 litros |
Selecione o fluido de corte apropriado com base no material da peça e nas condições de usinagem (quantidade com base na capacidade real do tanque). |
- |
Verifique se há gelo no tanque antes da inicialização quando a temperatura ambiente estiver baixa. está abaixo de 5 graus. |
|
|
4º Eixo |
0,8 ~ 1 litro |
Óleo de Engrenagem #150 |
Óleo de Engrenagem #100 |
1. Verifique diariamente antes da operação; troque o óleo a cada 6 meses. |
|
|
Sistema de braço trocador de ferramentas |
7 litros |
Óleo de Engrenagem #100 |
Óleo de motor diesel anticongelante 15W-40 |
1. Verifique diariamente antes da operação; troque o óleo a cada 2.400 horas de operação ou 6 meses. |
|
Tag: centro de usinagem de pórtico, fabricantes, fornecedores, fábrica de centros de usinagem de pórtico na China, centro de usinagem horizontal cnc para guias de certificação, centro de usinagem horizontal cnc para guias de conformidade, Centro de Maquinação Horizontal CNC para guias de redução de custos, centro de usinagem horizontal cnc para guias de embalagem, centro de usinagem horizontal cnc para guias de listas de peças de reposição, centro de usinagem horizontal cnc para guias de suporte técnico
Um par de
GrátisO próximo artigo
Centro de usinagem tipo pórticoVocê pode gostar também




Enviar inquérito